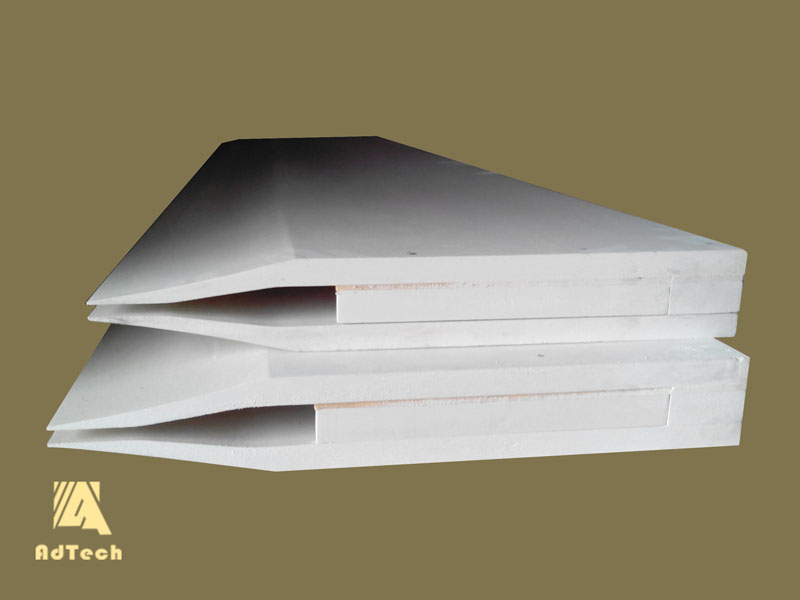
7 de mayo Boquilla de fundición por inyección
Boquilla de fundición por inyección Se calcina a alta temperatura, no contiene materia orgánica y presenta una contracción nula a 800 °C. Se puede utilizar en diversas instalaciones de colada continua de doble rodillo.
La distribución del campo de flujo y del campo de temperatura en la cavidad de la boquilla de alimentación influye directamente en la forma de la placa; en concreto, la velocidad de salida del aluminio fundido a alta temperatura y de poca profundidad en dicha cavidad, así como la uniformidad de la distribución de la temperatura de salida, determinan si el proceso de fundición y laminación puede desarrollarse sin problemas. Y si se pueden obtener placas de fundición de alta calidad.
La superficie del material de la boquilla de fundición de silicato de aluminio ha sido sometida a un tratamiento especial con un recubrimiento de titanato de aluminio. Su proceso especial puede evitar de forma eficaz que el aluminio líquido erosione la boquilla de fundición de alimentación y prevenir la carbonización; la estructura de fractura es una estructura fibrosa en capas, fina y uniforme, que evita la aparición de una estructura floculante; el recubrimiento de la superficie de trabajo es uniforme y liso, lo que evita la aparición de grietas granulares y el desprendimiento del recubrimiento, y proporciona protección a las chapas laminadas fundidas de alta calidad. Podemos fabricar boquillas de alimentación de fundición de diversos modelos y métodos de suministro según los requisitos del cliente.
En el proceso de fundición y laminación de aleaciones de aluminio, la boquilla fabricada con materiales refractarios resulta indispensable. El ajuste del grado de apertura de la boquilla y el ajuste de la forma de la placa son aspectos importantes y se repiten en la fabricación de productos de aluminio.
Boquilla de fundición Incluye una placa de presión superior y una placa de presión inferior dispuestas una frente a otra, y entre ambas placas hay varios bloques de derivación. Cuando sea necesario ajustar el grado de apertura, hay que apretar o aflojar la unión roscada.
Dado que tanto la férula superior como la inferior son estructuras integradas, presentan las siguientes deficiencias:
1. Es imposible ajustar la forma asimétrica de la placa en función del grado de apertura.
2. El ángulo de apertura de la boquilla de colada no se puede ajustar de forma diferente en distintas zonas.
3. El ángulo de apertura de la boquilla de colada no se puede ajustar en tiempo real. Por lo tanto, es necesario que la rectitud de la boquilla sea mayor.
4. Plantea grandes exigencias en cuanto a las habilidades de trabajo vertical de la chapa, y resulta complicado en lo que respecta a las fases de fundición y laminación.
Adtech (www.adtechamm.com), fabricante de la boquilla de fundición por alimentación «Foundry Feed», analiza los efectos de la velocidad de colada, la altura de salida de la cavidad de la boquilla de colada y la longitud total de la cavidad.
Se comparan los resultados de la simulación numérica de fundidos de densidad variable y de densidad constante, y se describen la distribución del campo de flujo y del campo de temperatura de un fundido de aluminio poco profundo a alta temperatura.
La dirección del flujo de la masa fundida y la temperatura de salida aumentan al incrementarse la velocidad de inyección. Modificar la distribución de la velocidad de entrada puede mejorar la uniformidad de la temperatura y la velocidad de salida de la masa fundida en la cavidad.
Modificar el número de bloques de derivación puede mejorar la distribución de la velocidad de salida y la uniformidad de la distribución de la temperatura.
Si se reduce adecuadamente el grado de apertura de la cavidad, se puede conseguir una distribución más uniforme de la velocidad de salida y de la temperatura.
Al aumentar la longitud de la cavidad se puede conseguir una distribución más uniforme de la velocidad de salida del material fundido y una distribución más uniforme de la temperatura.
En aplicaciones prácticas de ingeniería, resulta razonable considerar que la densidad variable es constante, y los resultados de la simulación numérica y las conclusiones del análisis proporcionan una base importante para determinar los parámetros óptimos de la colada continua y la laminación, especialmente en el caso de la colada y la laminación rápidas.
Artículos relacionados:
 Boquilla de fundición con alto contenido en aluminio
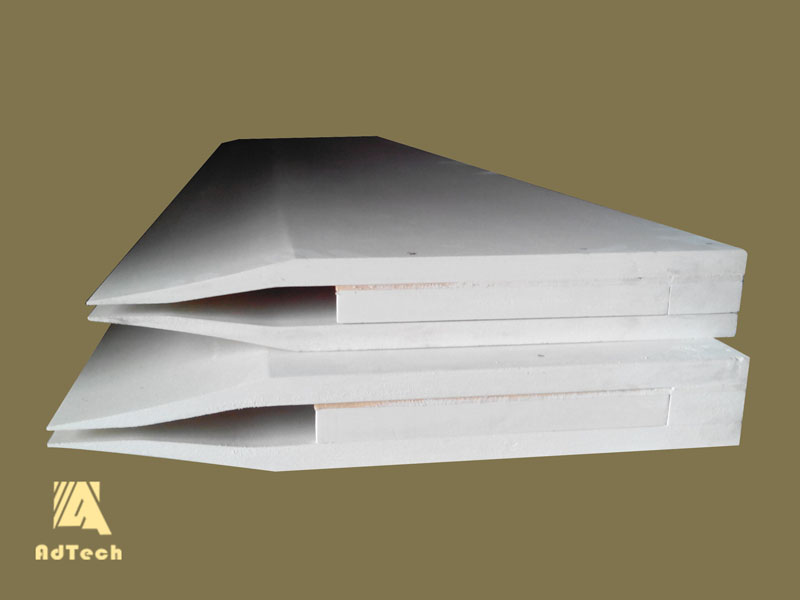 Punta de fundición de cerámica de silicato de aluminio, puntas de fundición y boquillas
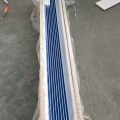 Boquilla de fundición de alimentador
 Cavidad de la boquilla de alimentación de la fundición
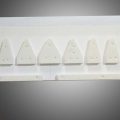 Consejo sobre ruedas
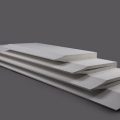 Boquilla de alimentación
 Cavidad de la punta de alimentación de la fundición
 Consejo de Foundry Feed
 Cavidad de la boquilla
 Punta de la boquilla de alimentación
 Cavidad de la punta de alimentación
 Consejo sobre alimentación
 Boquilla de fundición de silicato de aluminio
 Punta de fundición de fibra cerámica y aluminio
No Comments