10 Ocak Alüminyum Tekerlek Uçları Neden Tıkanır? Akış Dağılımı, Termal Kararlılık ve Şerit Kusurları
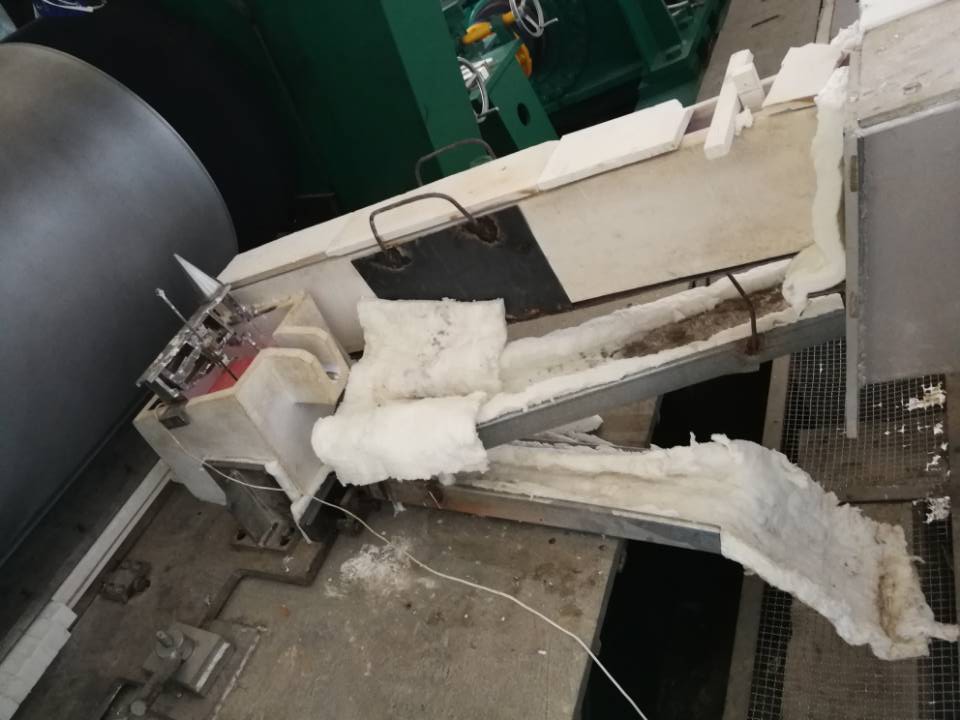
Alüminyum döküm ucu tıkanması, çift silindirli döküm işlemini kesintiye uğratabilir, üretim serilerini kısaltabilir ve şerit kalitesinde düzensizliklere yol açabilir. Bunun altında yatan neden, birikmiş kalıntılar, yerel metal katılaşması, uygun olmayan iç akış yolu veya döküm ucu yüzeyindeki bozulma olabilir. Hangi mekanizmanın sorumlu olduğunu belirlemek çok önemlidir; çünkü uç geometrisini değiştirmek kirlilik sorunlarını çözmez ve eriyik temizliğini iyileştirmek her türlü termal veya boyutsal sorunu gidermez.
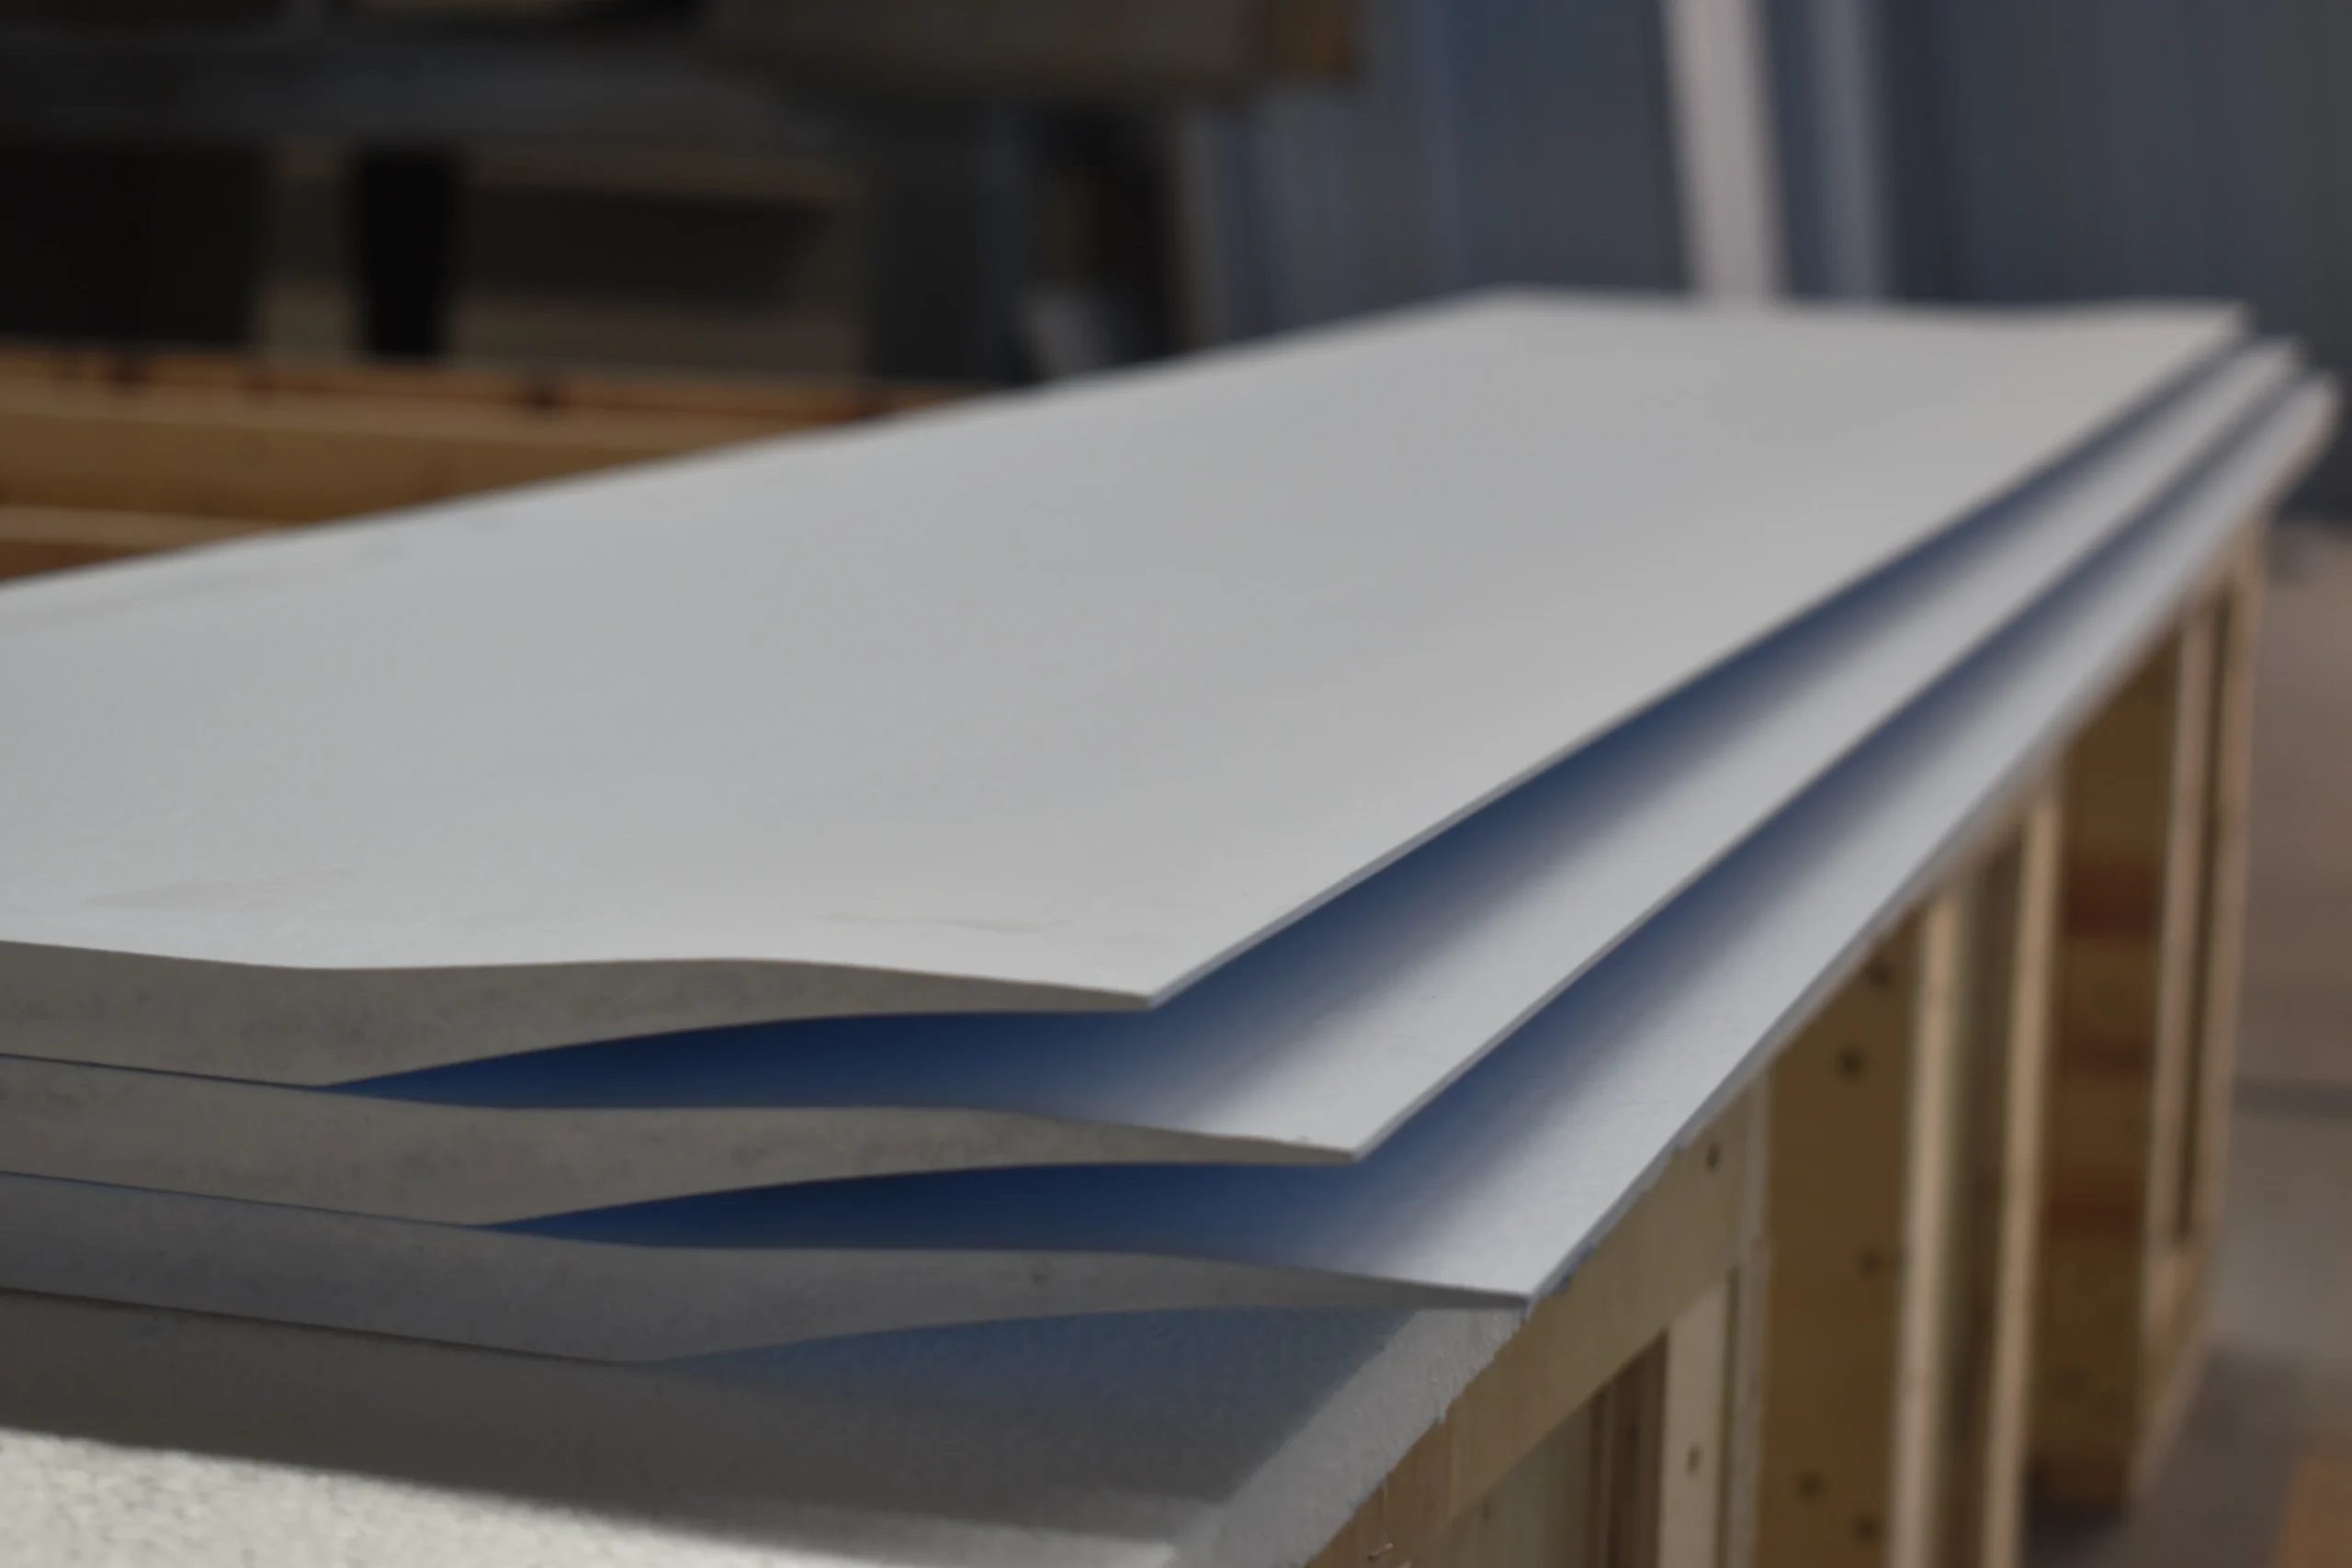
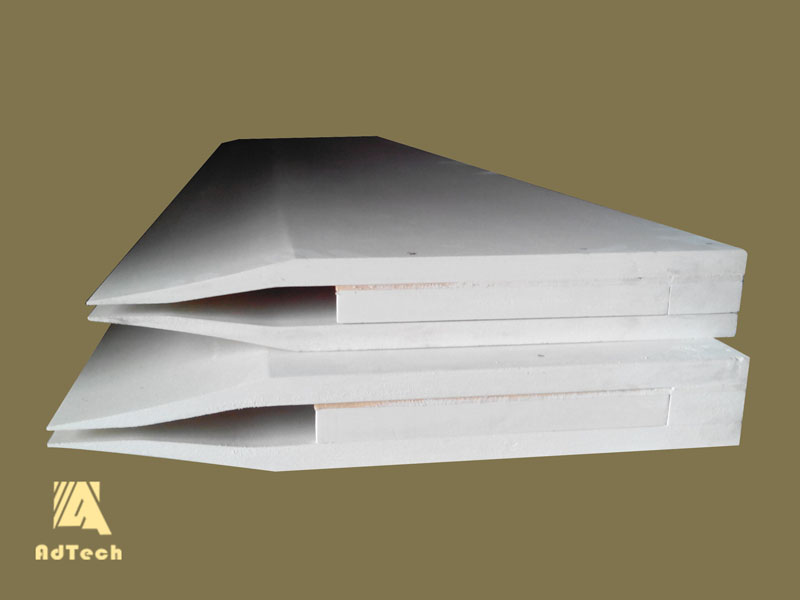
tekerlek ucu
İkili Silindirli Alüminyum Dökümde Döküm Ucu Neden Bu Kadar Önemlidir?
İkili silindirli sürekli dökümde, erimiş alüminyum uzun bir döküm ucu içinden geçerek, ters yönde dönen ve suyla soğutulan iki silindir arasındaki havuza girer. Metal daha sonra hızla soğutulur ve sürekli bir şerit halinde katılaşır.
Döküm ucu, sadece metali silindirlere aktarmakla kalmaz. İç kanalı, dağıtım yapısı, çıkış geometrisi ve termal özellikleri, eriyik maddenin döküm genişliği boyunca nasıl dağıldığını etkiler.
İyi tasarlanmış bir uç, tutarlı akış ve sıcaklık koşullarının korunmasına yardımcı olur. Uygun olmayan veya aşınmış bir uç, dengesiz akışa, yerel birikmelere ve katılaşma davranışında farklılıklara yol açabilir.
Bu etkiler aşağıdakilere katkıda bulunabilir:
- Döküm şeridinde uzunlamasına çizgiler.
- Genişlik boyunca şerit görünümünde düzensizlik.
- Yerel alüminyum birikmesi veya yapışması.
- Üretim çalışması sırasında akış kısıtlamasının artması.
- Tekerlek ucunun vaktinden önce değiştirilmesi.
- Planlanmamış üretim kesintileri.
Ancak bu belirtiler, sadece tekerlek ucu sorunlarına özgü değildir. Bu belirtilerin kaynağının, tekerlek ucunun incelenmesi ve öncesindeki eriyik işleme sürecinin değerlendirilmesi yoluyla doğrulanması gerekir.
Alüminyum tekerlek ucu, durdurma çubuğu gibi işlev görür mü?
Hayır. Her iki bileşen de erimiş metal beslemesini etkilese de, çalışma prensipleri farklıdır.
Çelik sürekli dökümde kullanılan bir tundiş durdurma çubuğu, çıkış nozülünden geçen akışı düzenlemek için hareketli bir durdurucu kullanır. İkiz silindirli döküm için kullanılan bir alüminyum döküm ucu ise genellikle iç akış kanalı, bölme düzeni, çıkış geometrisi ve döküm silindirleriyle olan etkileşimi aracılığıyla akışı kontrol eder.
Akış kararsızlığını incelerken bu ayrım önemlidir. Sabit bir iç geçidin neden olduğu bir sorun, yalnızca dış metal beslemesini ayarlayarak her zaman düzeltilemez.
| Özellik | Dağıtıcı tıpa çubuğu | Çift silindirli alüminyum tekerlek ucu |
|---|---|---|
| Ana işlev | Tundiş nozülünden geçen akışı ayarlar | Erimiş alüminyumu silindir aralığına dağıtır |
| Birincil kontrol mekanizması | Ayarlanabilir durdurucu konumu | İç kanal ve çıkış geometrisi |
| Temel tasarım konusu | Hassas akış ayarı ve kapatma | Eşit dağılım ve sabit termal koşullar |
| Tipik süreç | Çelik sürekli döküm | Alüminyum şerit döküm-haddeleme |
Alüminyum döküm-haddeleme işlemleri söz konusu olduğunda, ilgili mühendislik sorunları şunlardır: metalin eşit bir şekilde dağılip dağılmadığı, iç kanalın tıkanmamış olup olmadığı ve dökümün tüm genişliği boyunca sıcaklık koşullarının uygun kalıp kalmadığı.
Alüminyum tekerlek ucunun tıkanmasına ne sebep olur?
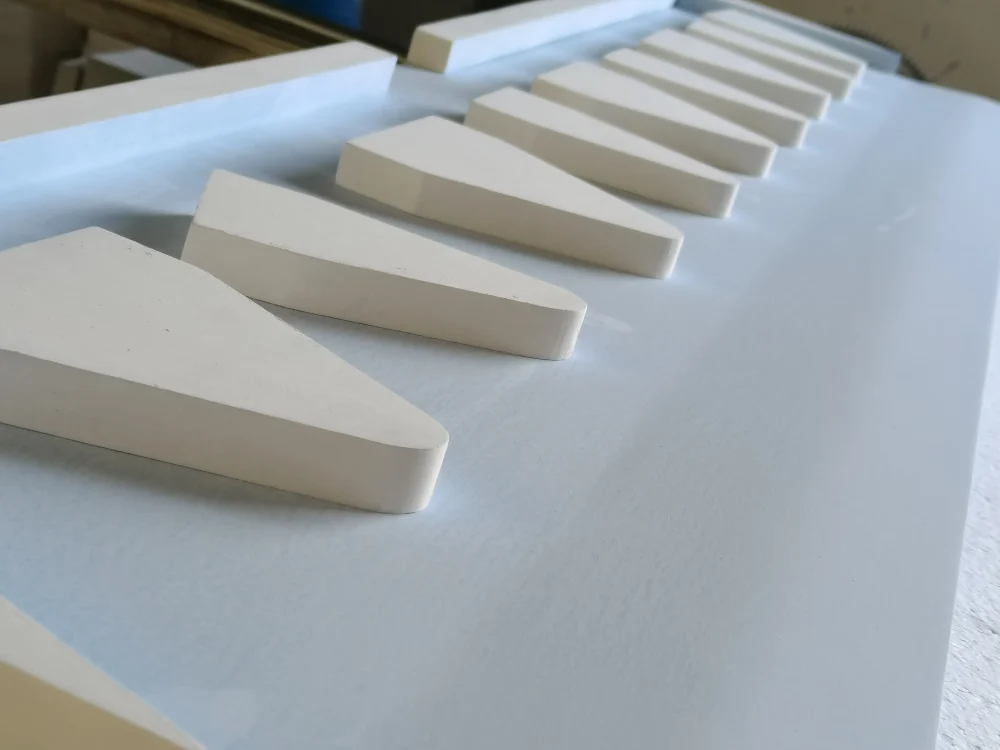
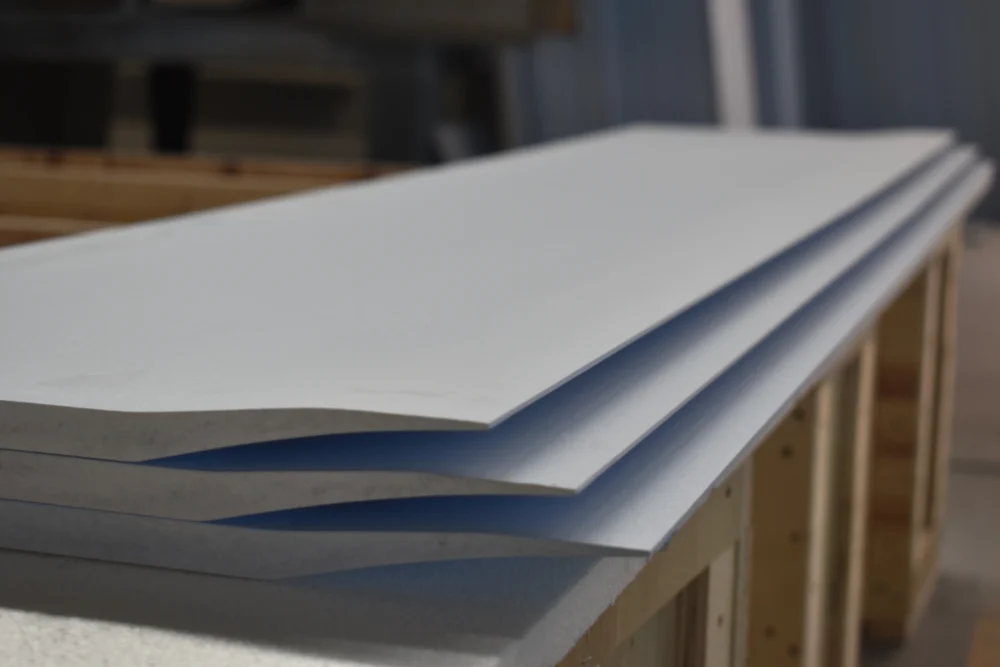
tekerlek ucu
Tekerlek ucundaki tıkanma, tek bir arıza mekanizması değildir. Etkili akış alanını daraltabilecek birçok farklı sorun söz konusu olabilir ve her biri için farklı bir düzeltici önlem alınması gerekir.
1. Metal Olmayan Yabancı Maddeler Tekerlek Ucunu Tıkayabilir mi?
Evet. Döküm başlığına taşınan katı parçacıklar ve oksit kaynaklı kalıntılar, boyutlarına, yoğunluklarına ve iç geometriye bağlı olarak dar geçitlerde birikebilir veya sıkışabilir.
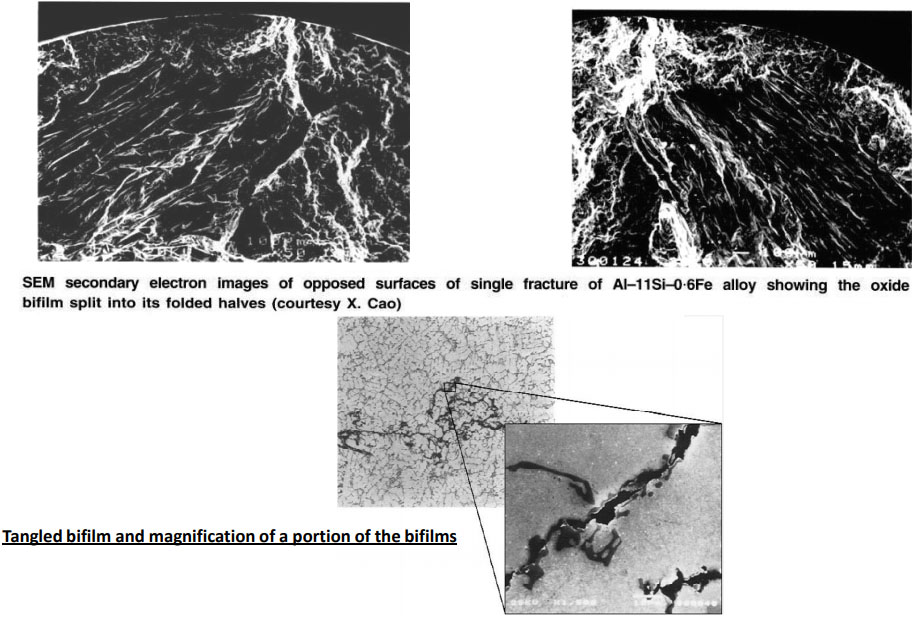
Olası kaynaklar arasında, eriyik işleme sırasında oluşan oksit tabakaları, cüruf parçacıkları, refrakter parçaları ve eritme veya aktarım sırasında karışan diğer kirleticiler sayılabilir.
Yüksek bir gelen kalıntı yükü, uç malzemesi ve boyutları uygun olsa bile döküm ucu ömrünü kısaltabilir.
Bu konu nasıl araştırılır?
Ölçüm verilerinin mevcut olduğu durumlarda, filtrelemeden önceki ve sonraki eriyik kalitesi verilerini karşılaştırın. Etkilenen ekipmandan çıkan birikintileri veya kalıntıları inceleyin ve bunları, önceki filtreden veya refrakter sistemden elde edilen bulgularla karşılaştırın.
Tıkanmanın, çalışmaya başladıktan kısa bir süre sonra mı meydana geldiğini yoksa bir üretim kampanyası sırasında kademeli olarak mı arttığını kontrol edin. Kademeli tıkanma, birikime işaret edebilir; ancak kesin bir sonuca varmadan önce birikintiler incelenmelidir.
Ne yapılabilir?
Malzeme hazırlama, yüzey sıyırma, eriyik aktarımı ve filtreleme performansını inceleyin. Katı madde içeriğinin aşırı olduğu durumlarda, uygun şekilde seçilmiş bir erimiş alüminyum için seramik köpük filtre döküm ucuna ulaşan metal olmayan malzeme miktarını azaltmaya yardımcı olabilir.
Filtre, istenen işleme kapasitesi, partikül tutma hedefi, mevcut filtreleme alanı ve sızdırmazlık düzenine göre seçilmelidir.
Akış kapasitesini değerlendirmeden filtreleme inceliğini artırmak her zaman doğru çözüm olmayabilir. Sistem buna uygun olarak tasarlanmamışsa, daha ince bir filtre kendi başına ek akış direnci yaratabilir.
(CFF filtre plakası ile döküm ağzı plakasının karşılaştırmalı fotoğrafını ekleyin; filtre ekipmanının döküm ağzı plakasının yukarısında yer aldığını en iyi şekilde gösteren bir fotoğraf olması tercih edilir; iki ürün resmini basitçe birleştirmeyin.)
2. Düşük metal sıcaklığı, tekerlek ucunda tıkanmaya neden olabilir mi?
Evet. Yerel sıcaklık, alaşımın likidüs sıcaklığına çok yaklaşırsa, kısmi katılaşma döküm başlığından geçen akışı kısıtlayabilir.
Risk, alaşım bileşimine, gelen metalin sıcaklığına, ısı kaybına, uç yalıtımına, çalışma kesintilerine ve yerel termal koşullara bağlıdır.
Sadece ortalama metal sıcaklığı tek başına sorunu ortaya çıkarmayabilir. Uçun içindeki yerel bir soğuk bölge, geçişi kısıtlayabilirken diğer bölgeler yeterince sıcak kalabilir.
Uyarı belirtileri şunlar olabilir:
- Bir kesintinin ardından akış giderek daha da kısıtlanmaya başlar.
- Hattı yeniden başlatmak daha zor hale gelir.
- Uzun süreli atıl kalma dönemlerinden sonra metal dağılımında değişiklikler meydana gelir.
- İnceleme sırasında yerel birikintiler veya kısmi katılaşma tespit edilmiştir.
Ne yapılabilir?
Ekipman üreticisinin ön ısıtma ve devreye alma prosedürlerine uyun. Gelen alüminyumun sıcaklığını kontrol edin ve aktarım sırasında veya duruşlarda ısı kaybı olup olmadığını inceleyin.
Şüphelenilen bir soğuk noktayı telafi etmek için sadece tüm işlem sıcaklığını yükseltmekten kaçının. Aşırı ısıtma, enerji tüketimini artırabilir ve uygun olmayan koşullar altında refrakterin bozulmasına neden olabilir.
Asıl amaç, metali ve döküm başlığını, alaşım ve işlem için belirlenen çalışma aralığı içinde tutmaktır.
3. Dahili tekerlek ucu tasarımı, akışın dengesiz olmasına neden olabilir mi?
Evet. İç kanal, bölmeler, ayırıcı geometrisi ve çıkış boyutları, erimiş alüminyumun uçtan nasıl geçtiğini ve silindir aralığına nasıl ulaştığını belirler.
Akış yolu, kötü tasarlanmış daraltmalar içeriyorsa veya genişlik boyunca dengesiz bir direnç oluşturuyorsa, metalin dağılımı düzgün olmayabilir.
Olası sonuçlar arasında şunlar yer almaktadır:
- Bazı bölgelerde daha yüksek akış hızı.
- Diğer bölgelere yapılan teslimatlar yetersiz.
- Sıcaklığın dengesiz dağılımı.
- Yerel durgunluk veya birikme.
- Şerit boyunca katılaşma davranışındaki farklılıklar.
İkili silindirli döküm üzerine yapılan araştırmalar, iç bölme konfigürasyonunun akış dağılımını ve katılaşmayı nasıl etkilediğini incelemiştir. Alüminyum ikiz silindir dökümüne ilişkin yayınlanmış bir çalışmada, modellenen ve test edilen düzende yedi ve dokuz bölmeli konfigürasyonlar arasında performans farkı olduğu bildirilmiştir. Bu, yedi bölmenin her zaman daha iyi olduğu şeklinde evrensel bir kural değildir; bu durum, iç geometrinin söz konusu döküm ucu ve çalışma koşulları için değerlendirilmesi gerektiğini göstermektedir. İkili silindirli dökümde akış ve ısı transferi üzerine yapılan araştırmayı okuyun.
Ne yapılabilir?
Mevcut uç çizimini, iç kanal boyutlarını, bölme düzenini ve gözlemlenen kusur dağılımını inceleyin. Kusurlar sürekli olarak aynı enine bölgede ortaya çıkıyorsa, bunların konumlarını iç kanal ve çıkış düzeniyle karşılaştırın.
Akış yolunu incelemeden bölme sayısını veya çıkış geometrisini değiştirmek, sorunu çözmek yerine sadece başka bir yere kaydırabilir.
(Döküm ağzı plakasının iç akış kanalı veya dağıtıcı plakanın yapısal şeması; kesit çizimi varsa, giriş, iç akış kanalı, dağıtıcı yapı ve çıkış konumları belirtilmelidir.)
Neden Bazı Alüminyum Şeritlerde Boyuna Çizgiler Oluşur veya Yüzey Kalitesi Düzensizleşir?
Boyuna uzanan bir çizgi, tanıda yararlı bir ipucu olabilir, ancak bu durum otomatik olarak döküm ucu kaynaklı olarak değerlendirilmemelidir.
Kusurun konumu, yönü, ortaya çıkış zamanı ve tekrarlanabilirliği, akış dağılımı sorununu yüzey yapışması, kalıntı kirliliği veya diğer döküm koşullarından ayırt etmeye yardımcı olur.
Akış Dağılım Sorunu Şeritte Nasıl Ortaya Çıkar?
Metal beslemesi genişlik boyunca değişiklik gösteriyorsa, erimiş havuzdaki yerel farklılıklar şeridin katılaşma koşullarını etkileyebilir.
Sorun, sabit bir enine konumda tekrar tekrar ortaya çıkıyorsa, tekerlek ucunun çıkışı, yönlendirici plakalar veya o konumdaki yerel termal koşulların bu konuma denk gelip gelmediğini araştırın.
Bu durum, aralıklı olarak ortaya çıkan veya çalışma koşullarının değişmesiyle birlikte yer değiştiren bir kusurdan farklıdır. Bu tür bir değişkenlik, sabit bir geometrik sorundan ziyade, kararsız bir prosesi işaret edebilir.
Tekerlek ucuna yapışan alüminyum, şerit kalitesini etkileyebilir mi?
Evet. Çalışma yüzeylerinde biriken alüminyum, bulunduğu yere ve yoğunluğuna bağlı olarak normal metal akışını engelleyebilir.
Buna neden olabilecek faktörler arasında yüzey bozulması, uygun olmayan çalışma koşulları, kaplamadaki hasar veya temas yüzeyindeki kirlenme sayılabilir.
AdTech’in alüminyum döküm parçaları için bor nitrür kaplama Kaplama, söz konusu alt tabakaya ve çalışma koşullarına uygun olduğu durumlarda alüminyum yapışmasını azaltmaya yardımcı olabilir.
Kaplama uygulaması, kurutma, ön ısıtma ve kontrol işlemleri, ilgili ürün talimatlarına uygun olarak gerçekleştirilmelidir. Kaplama, hatalı uç geometrisini veya uygun olmayan döküm sıcaklığını telafi etmek amacıyla kullanılmamalıdır.
(Döküm ağzı plakasının çalışma yüzeyine uygulanan BN kaplamasının fotoğrafını ekleyin; tercihen kaplamanın homojenliğini ve fiili uygulama sürecini de gösterin.)
Sorunun tekerlek ucundan mı yoksa öncesindeki işlemden mi kaynaklandığını nasıl anlayabilirsiniz?
Şerit kalitesi her bozulduğunda döküm ucu otomatik olarak değiştirilmemelidir. Öncelikle, kusurun döküm donanımından, eriyik durumundan mı yoksa çalışma koşullarından mı kaynaklandığını belirleyin.
| Gözlemlenen belirti | Olası kaynak | Önerilen araştırma |
|---|---|---|
| Çalışma sırasında akış kısıtlaması artar | Çökeltiler, inklüzyon birikimi veya yerel katılaşma | İç geçiş yolunu inceleyin ve metal sıcaklığını ve gelen eriyik kalitesini kontrol edin |
| Kusur, şeridin sabit bir konumunda tekrar tekrar ortaya çıkıyor | Düzensiz akış dağılımı, çıkış geometrisi veya yerel termal değişkenlik | Kusur konumunu uç çizimi ve sıcaklık dağılımı ile karşılaştırın |
| Filtre değiştirildikten sonra kalitede meydana gelen değişiklikler | Değişen akış direnci, filtre montajı veya erime koşulları | Filtre sınıfını, etkin alanını, montajını ve döküm parametrelerini kontrol edin |
| Çalışma yüzeyinde alüminyum birikimi meydana gelir | Yapışma, yüzey bozulması veya uygun olmayan kaplama koşulları | Çalışma yüzeyini, kaplama durumunu ve çalışma prosedürünü kontrol edin |
| Üretim kesintisinin ardından akış kararsız hale gelir | Termal değişiklikler, kısmi katılaşma veya yeniden başlatma koşulları | Kapatma, ön ısıtma ve yeniden başlatma prosedürünü gözden geçirin |
| Katkı maddesi seviyelerinin artmasıyla birlikte yeni kusurlar ortaya çıkıyor | Kaynakta meydana gelen kirlenme veya yetersiz filtreleme | Erime kalitesi sonuçlarını karşılaştırın ve ön arıtma sistemini inceleyin |
Bu gözlemler, kesin teşhislerden ziyade birer başlangıç noktasıdır. Örneğin, sabit bir konumda ortaya çıkan bir kusur, rulo durumuyla veya soğutma dağılımıyla da ilişkili olabilir. Anlamlı bir inceleme, döküm ucu ile şerit oluşumunu belirleyen diğer faktörleri karşılaştırmalıdır.
Yedek parça seçerken tekerlek uçlarının hangi özellikleri en önemli?
Yedek parça, sadece eski parçanın dış boyutlarına uymakla kalmamalı, aynı zamanda döküm makinesiyle ve çalışma koşullarıyla da uyumlu olmalıdır.
1. Uzunluk ve Genişlik
Tekerlek ucu, öngörülen döküm genişliğine ve montaj düzenine uygun olmalıdır. AdTech, 200–2300 mm uzunluk, 50–600 mm genişlik ve 1,6–10 mm kalınlık aralığını kapsayan tekerlek ucu boyutlarını yayınlamaktadır. Bu ölçüler, her boyutun her makineye uygun olacağına dair bir garanti değil, yalnızca ürün boyutlarıdır.
2. İç Geometri
Akış kanalı ve bölme düzeni, istenen metal dağılımına uygun olarak tasarlanmalıdır. Mekanik olarak uyumlu bir uç bile, iç geometrisi döküm düzenine uygun değilse yine de tatmin edici olmayan bir akış oluşturabilir.
3. Termal Özellikler
Malzeme, erimiş alüminyumun taşınması sırasında uygun termal koşulların korunmasına yardımcı olmalıdır. Aşırı sıcaklık dalgalanmaları akış ve şerit oluşumunu etkileyebilirken, yetersiz termal kararlılık ise hizmet ömrünü kısaltabilir.
4. Boyutsal Kararlılık
Uç, kullanım sırasında gerekli geometrisini korumalıdır. Aşırı deformasyon, etkili çıkış koşullarını değiştirebilir ve metal beslemesinin homojenliğini etkileyebilir.
5. Yüzey Koruması
Çalışma yüzeyinin ve belirtilen koruyucu kaplamanın, öngörülen çalışma koşulları açısından uygunluğu değerlendirilmelidir.
(Döküm ağzı plakasının boyut ölçümlerine veya kalite kontrol fotoğraflarına yer verin; uzunluk, genişlik, kalınlık ve çıkış yapısını belirtmeniz önerilir; sadece beyaz arka planlı ürün resimleri eklemeyin.)
AdTech malzemeleri alüminyum döküm-haddeleme için seramik elyaf döküm uçları. Sipariş vermeden önce, ürün özellikleri ve iç geometri, hedef makine, döküm genişliği, çıkış gereksinimleri ve çalışma koşulları göz önünde bulundurularak teyit edilmelidir.
Tekerlek ucu talebinde bulunurken hangi bilgileri vermelisiniz?
Talepte hem mekanik özellikler hem de döküm sorunu belirtildiğinde, tedarikçi daha faydalı önerilerde bulunabilir.
Aşağıdaki bilgileri hazırlayın:
| Bilgi | Amaç |
|---|---|
| Döküm makinesinin türü ve modeli | Ekipman uyumluluğunu doğrular |
| Hedef şerit genişliği ve kalınlığı | Gerekli uç ve çıkış konfigürasyonunu belirler |
| Mevcut uç boyutları ve çizim | Boyutsal bir referans noktası sağlar |
| Alaşım kalitesi ve çalışma sıcaklığı | Malzeme ve termal gereksinimlerin değerlendirilmesine yardımcı olur |
| Döküm hızı ve metal üretim kapasitesi | Akış talebini belirler |
| Mevcut iç bölme veya kanat tasarımı | Akış dağılımının değerlendirilmesine yardımcı olur |
| Tıkanma veya şerit kusurlarının açıklaması | Geometrik, termal ve kirlenmeye bağlı sorunların ayırt edilmesine yardımcı olur |
| Kaplama türü ve uygulama prosedürü | Yüzey korumasının ve yapışmanın değerlendirilmesine yardımcı olur |
| Akım ucunun hizmet ömrü | Dayanıklılık ve bakım konusunda bir kılavuz sunar |
Mümkünse, kusurun bulunduğu yeri, kullanım öncesi uç halini ve çıkarıldıktan sonraki iç geçiş yolunu gösteren fotoğrafları ekleyin. Bu ayrıntılar, genellikle “ucun iyi çalışmadığı” şeklindeki genel bir açıklamadan daha yararlıdır.
AdTech, Caster Tip performansının artırılmasına nasıl yardımcı olabilir?
Döküm ucu, genel döküm hattındaki küçük bir bileşendir; ancak iç geometrisi ve termal davranışı, şerit genişliği boyunca erimiş alüminyumun dağıtımını etkileyebilir.
En etkili düzeltici önlem, arızanın gerçek mekanizmasına bağlıdır. Kötü kalitede katkı maddelerinin birikmesi, eriyik temizliğine ve filtrelemeye özen gösterilmesini gerektirir. Yerel katılaşma, sıcaklık koşullarının ve çalışma prosedürlerinin incelenmesini gerektirir. Düzensiz akış dağılımı, uç geometrisinin incelenmesini gerektirirken, alüminyum birikmesi ise çalışma yüzeyinin ve koruyucu kaplamanın gözden geçirilmesini gerektirebilir.
AdTech şunları sunar: seramik elyaf döküm ucu ve bor nitrür kaplama alüminyum döküm ve döküm-haddeleme uygulamaları için.
Teknik bir öneri alabilmek için, döküm makinesinin modelini, şerit boyutlarını, alaşımı, çalışma sıcaklığını, mevcut uç çizimini ve ana kusur veya tıkanma sorununu paylaşın. Bu sayede, önerilen ürün sadece boyutlara göre seçilmek yerine, gerçek döküm koşullarına göre değerlendirilebilir.
Sık Sorulan Sorular
1.Alüminyum tekerlek ucunun tıkanmasına ne sebep olur?
Alüminyum döküm başlığının tıkanması, biriken metalik olmayan kalıntılar, sıcaklık kaybının yol açtığı yerel katılaşma veya iç akış kanalını daraltan birikintilerden kaynaklanabilir. Uygun olmayan kanal tasarımı veya dengesiz çalışma koşulları da metal dağılımının yetersiz olmasına katkıda bulunabilir. Doğru çözüm, asıl sorunun kirlilik, ısıl kontrol mü yoksa başlık geometrisi mi olduğuna bağlıdır.
2.Düşük erimiş alüminyum sıcaklığı, döküm başlığının tıkanmasına neden olabilir mi?
Evet. Yerel sıcaklık, alaşımın likidüs sıcaklığına yaklaşırsa, kısmi katılaşma akış kanalını tıkayabilir. Gelen metalin sıcaklığını, ön ısıtma prosedürünü, yalıtım durumunu ve üretim kesintilerini kontrol edin. Nedeni tespit etmeden sıcaklığı yükseltmek, altta yatan sorunu çözmeden enerji tüketimini artırabilir.
3.Metal olmayan kalıntılar alüminyum döküm uçlarını nasıl etkiler?
Oksit filmleri, cüruf parçacıkları ve refrakter kalıntıları, boyutlarına, konsantrasyonlarına ve kanalın iç tasarımına bağlı olarak dar akış geçitlerinde birikebilir. Olası kaynakları belirlemek için birikintileri inceleyin ve eriyik temizlik verilerini gözden geçirin. Erimiş alüminyum için uygun şekilde seçilmiş bir seramik köpük filtre, döküm ucu içine giren kalıntı yükünü azaltmaya yardımcı olabilir.
4.Döküm ucu tasarımı, şerit genişliği boyunca alüminyum akışının dengesiz olmasına neden olabilir mi?
Evet. İç kanal geometrisi, bölme düzeni, çıkış boyutları ve akış direnci, erimiş alüminyumun döküm genişliği boyunca nasıl dağıldığını etkiler. Aynı enine konumda tekrar tekrar kusurlar ortaya çıkarsa, bunların konumunu döküm ucu çizimiyle karşılaştırın ve yerel sıcaklık ile çıkış koşullarını inceleyin.
5.Alüminyum döküm şeritlerde neden uzunlamasına çizgiler oluşur?
Boyuna çizgiler, metal dağılımındaki dengesizlikler, bölgesel alüminyum birikimi, yüzey kirliliği veya katılaşma koşullarındaki farklılıklarla ilişkili olabilir. Bu kusurlar, yalnızca döküm ucu arızasına özgü değildir. Düzeltici önlem almaya karar vermeden önce, kusurun aynı konumda tekrar tekrar ortaya çıkıp çıkmadığını kontrol edin, ucun çalışma yüzeyini inceleyin ve döküm sıcaklığı ile akış koşullarını gözden geçirin.
6.Döküm başlığının tıkanmasının, yabancı maddelerden mi yoksa sıcaklık kaybından mı kaynaklandığını nasıl anlayabilirim?
Sorunun zamanlamasını ve seyrini inceleyin. Döküm işlemi sırasında kademeli olarak artan kısıtlanma, kalıntı birikimine işaret edebilir; buna karşılık, uzun süreli bir kesintinin ardından ortaya çıkan sorunlar ise ısıl koşulların daha yakından incelenmesini gerektirebilir. Her iki belirti de kesin bir kanıt teşkil etmez. Olası nedeni belirlemek için iç kanalı inceleyin ve sıcaklık kayıtlarını ile mevcut eriyik kalitesi ölçümlerini karşılaştırın.
7.Bor nitrür kaplama, alüminyum döküm başlığının tıkanmasını önleyebilir mi?
Bor nitrür kaplama, uyumlu döküm yüzeylerinde alüminyum yapışmasını azaltmaya yardımcı olabilir; bu da yapışmaya bağlı birikintileri sınırlayabilir. Ancak, özellikle nedenin iç katılaşma veya aşırı kalıntı yüklemesi olduğu durumlarda, her tür tıkanmayı önleyemez. Kaplamanın uyumluluğunu, yüzey hazırlığını, uygulama kalınlığını ve önerilen kurutma ile ön ısıtma prosedürünü kontrol edin. Alüminyum döküm bileşenleri için AdTech’in bor nitrür kaplamasına bakın.
8.Seramik köpük filtreleme, tekerlek uçlarındaki tıkanıklığı ortadan kaldırabilir mi?
Hayır. Seramik köpük filtreleme, döküm ucu seviyesine ulaşan metalik olmayan kalıntıların miktarını azaltabilir, ancak her türlü mekanizmanın neden olduğu tıkanmaları önleyemez. Yerel katılaşma, uygun olmayan akış kanalı geometrisi ve işletim sorunları, metal akışını yine de kısıtlayabilir. Filtreleme, sıcaklık kontrolü ve döküm ucu tasarımıyla birlikte değerlendirilmelidir.
9.Bir tedarikçiye tekerlek uçlarının tıkanması konusunda soru sorarken hangi bilgileri vermeliyim?
Değiştirilecek parçayı döküm makinesine, şerit genişliğine ve kalınlığına, iç akış kanalı gereksinimlerine, çıkış geometrisine ve çalışma sıcaklığına uygun olarak seçin. Yalnızca boyutsal uyumluluk, metalin homojen dağılımını garanti etmez. Alüminyum seramik elyaf döküm ucu için öneri talep ederken mevcut uç çizimini, alaşım kalitesini, döküm koşullarını ve kusurun açıklamasını sağlayın.
10. Gözenekli seramik filtre tedarikçisi seçmeden önce hangi bilgiler sağlanmalıdır?
Döküm makinesinin modelini, döküm ucu boyutlarını veya çizimini, alaşım sınıfını, çalışma sıcaklığını, döküm hızını, şerit boyutlarını ve tıkanmanın meydana geldiği zamanı belirtin. Kusurun fotoğrafları ve sökülen uç içindeki birikintilerin fotoğrafları da yardımcı olabilir. Soruşturmanın en olası nedenlere odaklanabilmesi için eriyik temizliği, kaplama durumu ve mevcut ucun hizmet ömrü hakkında mevcut tüm bilgileri de ekleyin.
İlgili yazılar:
 Alüminyum Silikat Seramik Döküm Ucu, Döküm Uçları ve Nozul
 AdTech’in alüminyum levha dökümüne yönelik döküm uçları kriterleri
 Tekerlek Ucu
 Besleme Tekerleği İpucu
 Yapışmaz alüminyum Akış Kutusu
Alüminyum Levha ve Şerit Ergitme Filtrasyonu: Doğru Sistemi Seçme Yöntemleri
 Döküm İpucu
 Tekerlekli Nozul
 ALÜMİNYUM ALAŞIMINDAKİ KATILAŞMA KUSURLARININ İNCELENMESİ
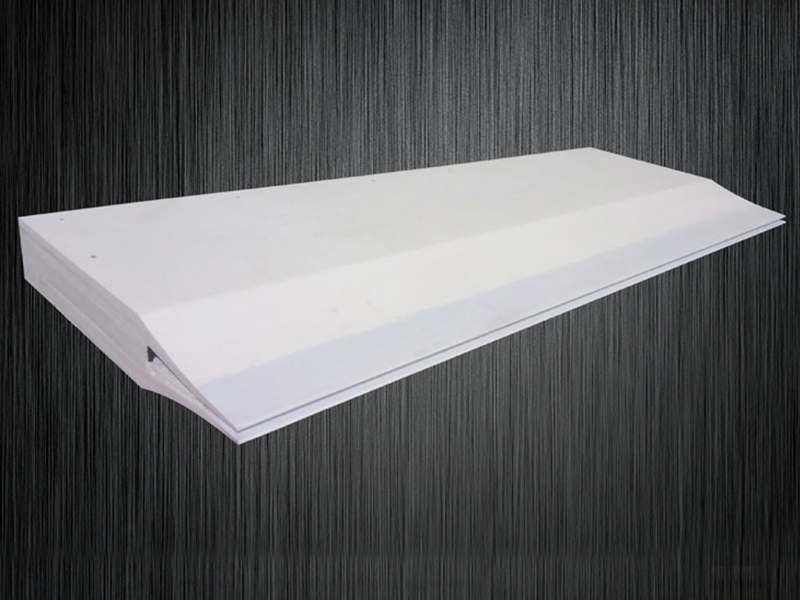 Alüminyum Silikat Seramik Tekerlek Ucu
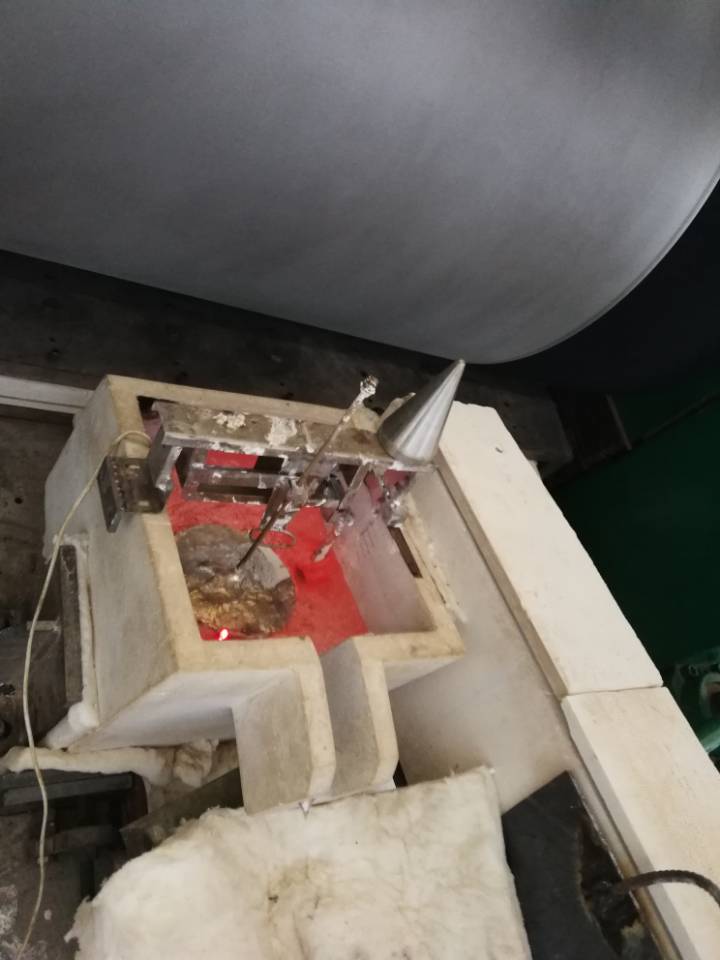 Yüksek Alüminyum İçerikli Döküm Nozulu
 Alüminyum Tekerlek Ucu
 Tekerlek İpuçları
 Döküm Çivisi
No Comments