20 сентября Регулирование температуры расплава алюминия: почему это важно перед литьем
Перед разливкой температура расплава алюминия должна поддерживаться в пределах соответствующего технологического диапазона. Не существует единой температуры, подходящей для всех алюминиевых сплавов или всех процессов литья. На требуемую температуру влияют состав сплава, метод литья, скорость литья, размер изделия и последующее оборудование. Поддержание расплава на достаточно высокой температуре для обеспечения стабильного течения, но при этом избегая ненужного перегрева, помогает контролировать поглощение водорода, окисление, износ огнеупорных материалов, энергопотребление и качество отливки.
Какова должна быть температура расплавленного алюминия перед литьем?
Необходимая температура расплавленного алюминия перед литьем зависит от сплава и способа литья.
Чистый алюминий плавится при температуре около 660,3 °C (1220,5 °F), однако у большинства промышленных алюминиевых сплавов имеется диапазон плавления, а не одна фиксированная температура плавления. Поэтому фактическая температура, используемая для плавки, выдержки, дегазации, фильтрации и литья, обычно превышает температуру ликвидуса сплава.
Типичные температуры технологического процесса могут варьироваться в разных диапазонах в зависимости от области применения:
| Процесс | Типичные факторы, связанные с температурой |
|---|---|
| Плавка алюминия | Должна быть выше температуры ликвидуса сплава |
| Удержание | Достаточно высокая температура для поддержания полного плавления и стабильного состава |
| Дегазация | Необходимо обеспечить достаточную текучесть, одновременно ограничивая излишний перегрев |
| Фильтрация | Необходимо поддерживать стабильный расход через фильтрующую систему |
| Кастинг | Зависит от состава сплава, метода литья, скорости и требований к затвердеванию |
Эти значения следует рассматривать скорее как ориентиры для технологического процесса, а не как универсальные заданные значения. Конечная температура литья должна соответствовать техническим условиям на сплав, требованиям литейной машины и утвержденной технологической схеме предприятия.
Почему температура плавления алюминия имеет значение перед литьем?
Температура влияет практически на каждый этап процесса от печи до литейной машины.
1. Текучесть расплава
Расплавленный алюминий должен сохранять достаточную текучесть во время транспортировки и литья. Если температура слишком низкая, расплав может стать трудноперекачиваемым и начать преждевременно затвердевать в узких проходах.
2. Затвердевание
Температура литья влияет на то, как и где начинается затвердевание. Изменения температуры расплава могут влиять на время затвердевания, температурные градиенты, структуру зерна, сегрегацию и качество поверхности.
3. Управление водородом
Водород лучше растворяется в жидком алюминии, чем в твердом. Поэтому температура и условия пребывания в расплаве влияют на поведение водорода. Чрезмерный нагрев или длительное нахождение в расплаве могут способствовать поглощению водорода при наличии влаги.
Это одна из причин, по которой вопрос регулирования температуры следует рассматривать в совокупности с дегазация расплавленного алюминия а не рассматривать это как отдельный вопрос.
4. Окисление
Расплавленный алюминий при контакте с воздухом легко образует оксидную пленку. Чрезмерная температура и излишнее перемешивание расплава могут усиливать окисление и образование шлака.
5. Износ от воздействия высоких температур
Более высокие температуры расплава увеличивают термическую и химическую нагрузку на печи, желоба, фильтрующие камеры и другие огнеупорные элементы. Поддержание необходимой технологической температуры вместо излишнего перегрева расплава может способствовать снижению напряжений и износа огнеупорных материалов.
6. Потребление энергии
Каждая дополнительная степень перегрева требует дополнительных затрат энергии. Поэтому чрезмерный перегрев может привести к увеличению энергопотребления печи, не всегда сопровождаясь улучшением качества отливки.
Что произойдет, если расплавленный алюминий будет слишком горячим?
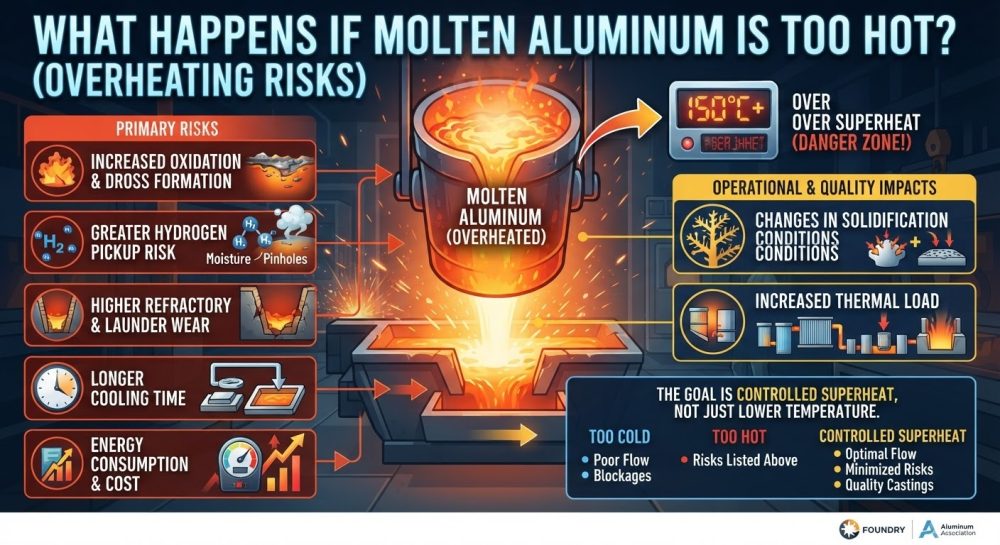
Перегрев расплавленного алюминия может привести к ряду проблем:
- Усиление окисления и образования шлака
- Повышенный риск поглощения водорода при воздействии влаги
- Повышенный износ огнеупорных материалов и желобов
- Увеличение энергопотребления
- Более длительное время охлаждения перед разливкой
- Изменения условий затвердевания
- Увеличение тепловой нагрузки на последующее оборудование
Это не означает, что как можно более низкая температура всегда лучше. Расплав по-прежнему должен иметь достаточный перегрев для обеспечения стабильного течения и соответствия требованиям процесса литья.
Цель состоит в том, чтобы регулируемый перегрев, а не просто более низкую температуру.
Что произойдет, если расплавленный алюминий будет слишком горячим?
Что произойдет, если расплавленный алюминий будет слишком холодным?
Расплав, температура которого ниже требуемой технологической, может обладать недостаточной текучестью для стабильной подачи и литья.
К числу возможных проблем относятся:
- Преждевременное затвердевание
- Ограниченный поток через желоба или фильтры
- Нестабильные условия литья
- Низкое качество поверхности
- Повышенный риск прерывания литья
- Проблемы с поддержанием необходимой скорости литья
Поэтому температура должна обеспечивать достаточный температурный запас для транспортировки, обработки, фильтрации и литья без излишнего перегрева.
Как температура влияет на водород в расплавленном алюминии?
Контроль содержания водорода тесно связан с температурой расплава алюминия.
Расплавленный алюминий может поглощать водород из влаги, содержащейся в атмосфере печи, в загрузочных материалах, инструментах, огнеупорных материалах и других источниках. Поскольку растворимость водорода в жидком и твёрдом алюминии значительно различается, избыток растворённого водорода может впоследствии привести к образованию пористости в процессе затвердевания.
Один лишь контроль температуры не позволяет удалить растворенный водород. Когда уровень водорода слишком высок, ротационная дегазация или дегазация в процессе производства обычно используется для переноса растворенного водорода в пузырьки азота или аргона.
Таким образом, практическая последовательность операций по обработке расплава выглядит следующим образом:
Регулирование температуры → Дегазация → Фильтрация → Литье
Контроль температуры помогает предотвратить ненужное поглощение водорода, а дегазация активно снижает содержание растворенного водорода.
Как регулируется температура расплавленного алюминия?
Промышленный контроль температуры, как правило, состоит из нескольких этапов, а не сводится к одной настройке печи.
Плавление
Загрузка нагревается до полного плавления сплава. Расплав должен достичь требуемой температуры без чрезмерного перегрева.
Удержание
Печь-держатель поддерживает необходимую температуру расплава перед последующей обработкой. Необходимо регулярно контролировать температуру, поскольку во время выдержки продолжаются теплопотери.
Дегазация и фильтрация
Дегазация и фильтрация могут приводить к дополнительным теплопотерям. Поэтому при выборе технологических параметров следует учитывать температуру до и после обработки.
Передача через промывочные камеры
Расплавленный алюминий теряет тепло при перемещении из печи к литьевой машине. На потери температуры влияют длина желоба, теплоизоляция, конструкция огнеупорного покрытия, скорость потока металла и условия окружающей среды.
Заключительная проверка температуры
Заключительное измерение температуры перед разливкой позволяет убедиться, что расплав по-прежнему находится в пределах требуемого диапазона температур для разливки.
Как изолированный канал снижает потери тепла?
Желоб для расплавленного алюминия — это не просто канал для транспортировки. Его конструкция, включающая огнеупорные материалы и теплоизоляцию, может влиять на потери тепла расплавом во время транспортировки.
В этом может помочь изолированный желоб:
- Снижение теплопотерь при переносе металла
- Поддерживать более стабильную температуру расплава
- Снизить потребность в дополнительном обогреве печи
- Повышение термостойкости перед литьем
- Защитите окружающее оборудование от чрезмерного нагрева
Фактительные теплопотери зависят от длины желоба, конструкции огнеупорного покрытия, теплоизоляции, температуры расплава, расхода, температуры окружающей среды и условий эксплуатации. Поэтому такой показатель, как удельные теплопотери на метр, следует использовать только в том случае, если он был измерен в определённых условиях.
Влияет ли дегазация на температуру расплава алюминия?
Да. Дегазация может привести к некоторой потере температуры, поскольку расплавленный металл подвергается воздействию условий обработки и движущегося газа.
Фактическое изменение температуры зависит от конструкции оборудования, времени обработки, расхода газа, режима работы ротора, количества расплава и условий окружающей среды.
Поэтому для обеспечения непрерывного производства систему дегазации следует проектировать как составную часть всей линии подготовки расплава, а не рассматривать отдельно.
Как следует проверять температуру расплава перед литьем?
Измерение температуры следует проводить в соответствующих точках технологического процесса, а не полагаться исключительно на показания термометра плавильной печи.
К важным точкам измерения могут относиться:
- После плавления
- После проведения
- До или после дегазации
- После фильтрации или во время переливания
- Рядом с впускным отверстием литейного канала
Точные места проведения измерений зависят от планировки завода и технологического процесса литья.
Измерения температуры также следует проводить с использованием должным образом откалиброванного оборудования и в фиксированных точках. Это упрощает сравнение температурных тенденций и помогает выявить теплопотери или нестабильность технологического процесса.
Какова рекомендуемая последовательность регулирования температуры?
На практической линии по литью алюминия может применяться следующая последовательность операций:
Плавка → Регулировка состава сплава → Выдержка → Измерение температуры → Дегазация → Фильтрация → Окончательная проверка температуры → Литье
Каждый этап преследует свою цель:
| Этап | Основная цель в области температурного режима |
|---|---|
| Плавление | Добиться полного плавления |
| Удержание | Поддерживать стабильную температуру расплава |
| Дегазация | Поддерживайте надлежащую температуру обработки |
| Фильтрация | Обеспечьте достаточный расход через фильтр |
| Перевод | Свести к минимуму ненужные теплопотери |
| Кастинг | Обеспечьте соблюдение требуемой температуры литья и условий затвердевания |
Целевая температура должна определяться с учетом состава сплава, метода литья, скорости литья, требований к изделию и проверенных эксплуатационных данных, а не на основе одного общего значения температуры.
Как производители алюминия могут улучшить контроль температуры расплава?
Термостабильность зависит от всей системы работы с расплавом.
К практическим мерам относятся:
- Следует избегать излишнего перегрева в плавильной печи
- Свести к минимуму чрезмерное время удержания
- Контролировать температуру в определённых точках технологического процесса
- Держите инструменты и зарядные материалы в сухом состоянии
- Используйте подходящую теплоизоляцию для печи и желоба
- Регулировка времени дегазации и расхода газа
- Свести к минимуму ненужную турбулентность во время перекачки
- Обеспечьте надлежащее обслуживание систем фильтрации и промывки
- Регистрация изменений температуры на основных этапах технологического процесса
В случае новой или модернизированной линии разливки измерение перепада температур между печью, установкой подготовки, фильтром и впускным отверстием литейного канала может помочь определить, где происходят наибольшие теплопотери.
Часто задаваемые вопросы
1. Какой должна быть температура расплавленного алюминия перед литьем?
Универсальной температуры литья не существует. Требуемая температура зависит от алюминиевого сплава, метода литья, скорости литья, изделия и оборудования. Заданное рабочее значение должно соответствовать утвержденной технологии литья.
2. Превышает ли температура литья алюминия температуру его плавления?
Как правило, да. Расплав должен иметь достаточный перегрев выше температуры ликвидуса, чтобы оставаться полностью жидким во время транспортировки и разливки.
3. Что произойдет, если алюминий перегреть перед литьем?
Чрезмерный нагрев может привести к усилению окисления, повышению риска поглощения водорода, износу огнеупорных материалов, увеличению энергопотребления и тепловой нагрузки на систему литья.
4. Что произойдет, если расплавленный алюминий будет слишком холодным?
Недостаточная температура может снизить текучесть, привести к преждевременному затвердеванию, затруднить прохождение через фильтры или желоба и сделать отливку неустойчивой.
5. Влияет ли температура на содержание водорода в расплавленном алюминии?
Да. Температура влияет на растворимость водорода и поведение расплава. Однако регулирование температуры не заменяет дегазацию в тех случаях, когда необходимо снизить содержание растворенного водорода.
6. Снижает ли дегазация температуру алюминия?
Дегазация может привести к некоторой потере температуры. Фактительное изменение температуры зависит от оборудования, условий обработки, количества расплава и условий эксплуатации.
7. Влияет ли фильтрация на температуру расплавленного алюминия?
Фильтрация может приводить к некоторым тепловым потерям при прохождении расплавленного алюминия через фильтрующую систему. Степень этого эффекта зависит от конструкции фильтра, расхода, конструкции фильтрующего блока и условий эксплуатации.
8. Как можно уменьшить потери тепла в алюминиевом лотке?
Изолированный огнеупорный желоб снижает теплообмен между расплавленным алюминием и окружающей средой. Его эффективность зависит от конструкции огнеупорного материала и изоляции, длины желоба, расхода и условий эксплуатации.
9. Почему контроль температуры важен при литье алюминия?
Стабильная температура расплава способствует поддержанию текучести, контролю условий затвердевания, обеспечению равномерного дегазирования и фильтрации, а также снижению ненужного окисления, износа огнеупорных материалов и энергопотребления.
10. Необходимо ли контролировать температуру расплава алюминия во время перекачки?
Да. Контроль температуры на важных этапах помогает выявить теплопотери и поддерживать расплав в пределах требуемого технологического диапазона перед разливкой.
Связанные публикации:
 Регулирование температуры при плавке алюминиевого сплава
 Установка для дегазации расплавленного алюминия
 Значение термина «дегазатор расплава алюминия»
 Прокладка из высокотемпературного керамического волокна, изготовленная методом литья
 Высокотемпературный шнур, шнур из керамического волокна, изоляционный шнур
 Дегазация расплава алюминия
 Высокотемпературный металлический алюминиевый фильтр для литья
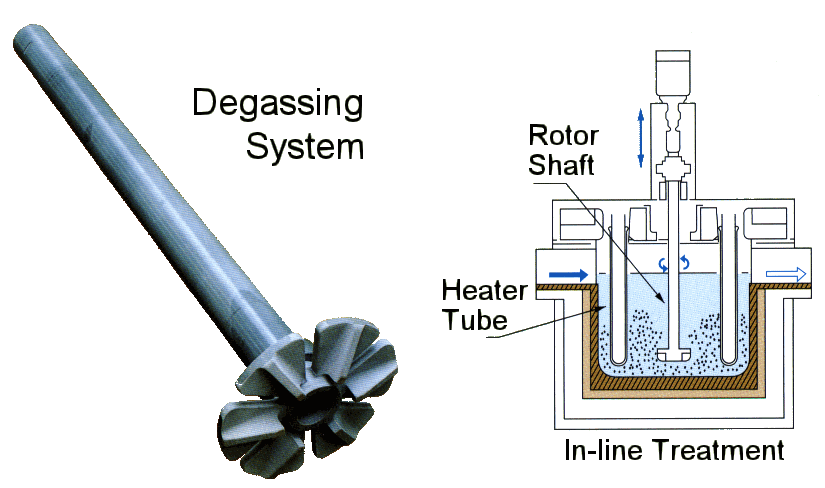
 Очистка расплава алюминиевого сплава
 Вопросы по литью, касающиеся дегазации при литье
 Цена за единицу установки дегазации расплавленного алюминия
Знания по литью — Дегазация алюминия, часть 1
Флюс для рафинирования расплава алюминиевого сплава
 Дегазация при литье алюминия
 Флюс для литья алюминиевых сплавов
No Comments