23 Nisan Alüminyumun Erimesi, Köpük Döküm, Alüminyum Döküm
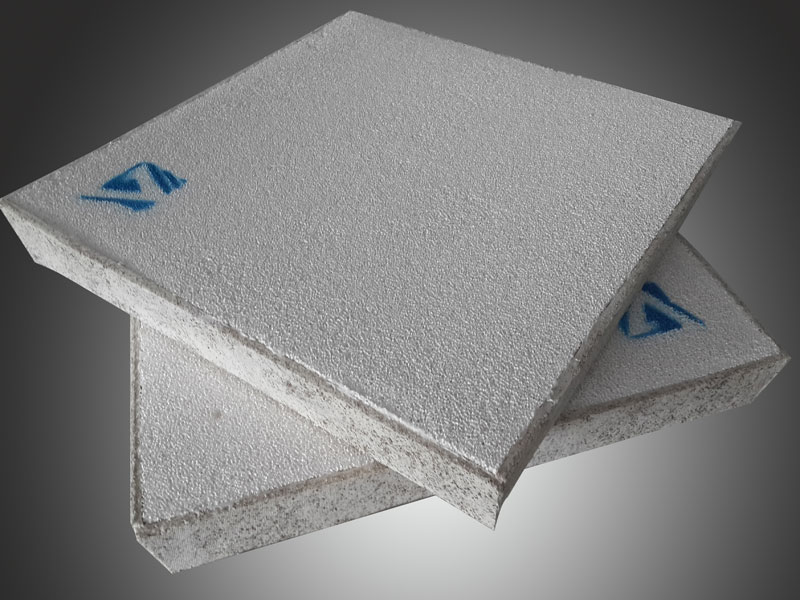
Erimiş Alüminyum Köpük Döküm Yöntemi, aslen alüminyum alaşımlarının dövülmesi amacıyla geliştirilmiştir.
Bu dövme alüminyum alaşımları, alüminyum teneke kutular ve kapaklar, alüminyum folyo, uçak ekstrüzyon malzemeleri, bellek kartları, dövme malzemeleri ve metal teller gibi zorlu ürün uygulamalarının gerekliliklerini karşılamak için sıkı bir temizlik standardına uymak zorundadır.
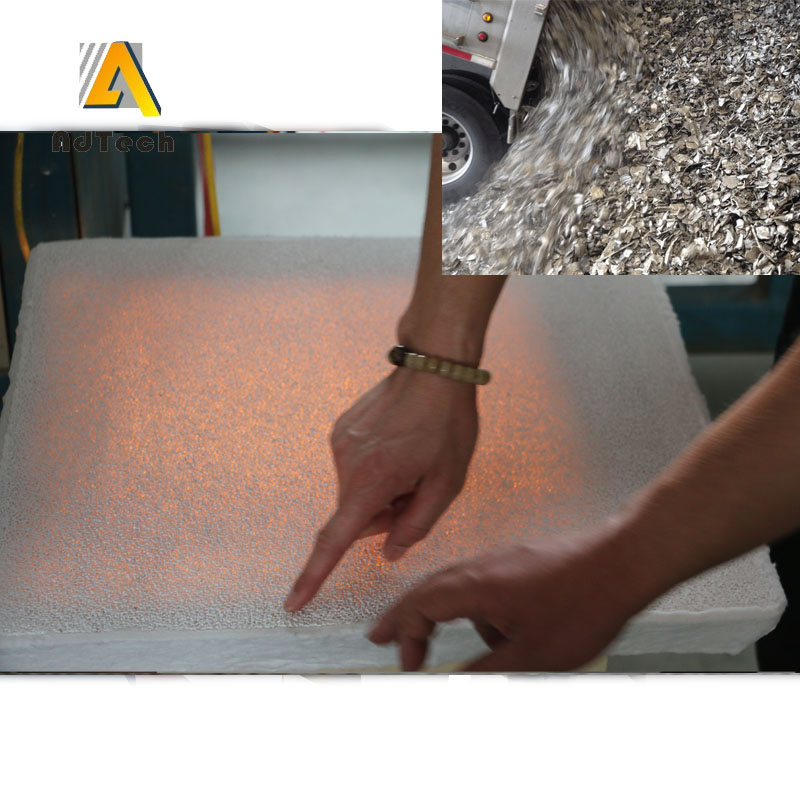
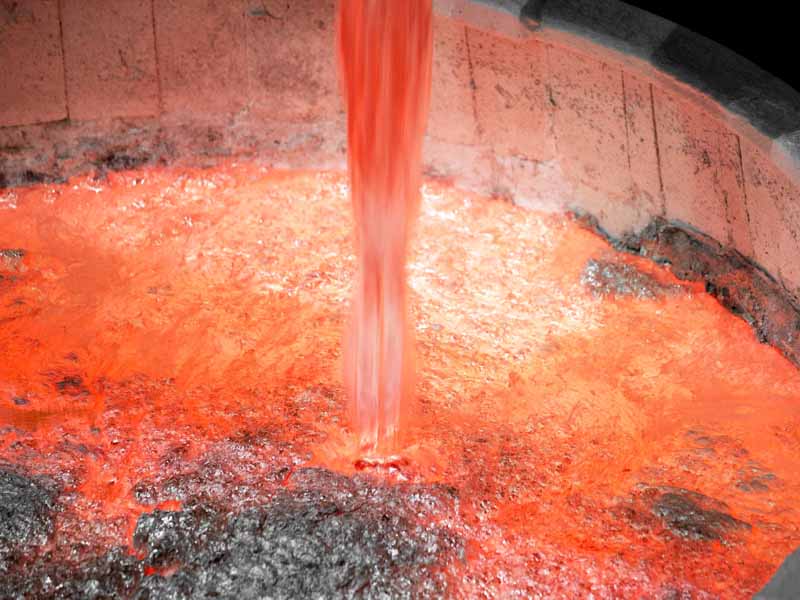
Erimiş alüminyum, yalnızca filtre diskinin dolambaçlı ağından akabilir ve onunla birlikte taşınan kalıntılar da bu dolambaçlı kanallar ve gözenekler boyunca akar.
Sıvı akışının eksenel basınç sürtünme kuvveti, buğday yüzeyinin adsorpsiyon kuvveti ve kimyasal kuvvetin birleşik etkisiyle, filtre deliğinin iç yüzeyinde ve boşlukta sıkıca tutunur ve böylece metal sıvı fazından ayrılır.
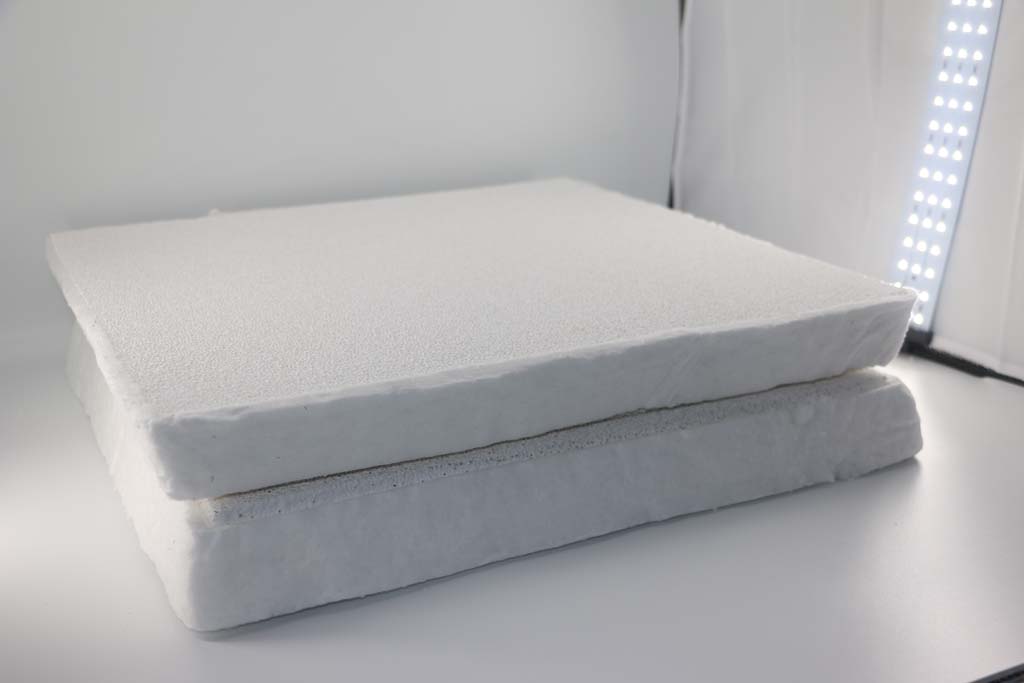
Tarafından geliştirilen filtrenin kalıcı etkisi Seramik Filtre Üreticileri AdTech, filtre diskinin gözenek boyutu ve kalınlığına ve erimiş alüminyumun filtre diskinden geçme hızına bağlıdır. Filtre ne kadar kalınsa, erimiş alüminyumun filtreden geçme süresi o kadar uzar; bu durumda çarpışma olasılığı artar ve kalıntıların tutulma, birikme ve adsorbe edilme olasılığı da o kadar artar.
Alüminyumun Erimesi, Köpük Döküm, Alüminyum Döküm Temel olarak 6 farklı gözenek boyutuna ayrılır: 10PPI, 15PPI, 20PPI, 25PPI, 30PPI ve 40PPI. Sayı ne kadar büyükse, gözenek o kadar küçüktür. Ancak pratikte 10PPI, 20PPI, 30PP ve 40PPI olmak üzere dört tip, müşterilerin ihtiyaçlarını karşılayabilir.
Diyafram seçimi
1. Döküm: 10~25 ppi
2. Yarı sürekli döküm: 30~60 ppi
3. Yüksek kaliteli alüminyum veya sac: 50~60 ppi
4. Sürekli döküm ve haddeleme: 50~60p
Seramik filtreden geçen süzüntünün hızının çok düşük olduğu durumlarda şunu belirtmek gerekir ki, küçük kalıntıların çarpışma olasılığı nedeniyle adsorbe edilmesi kolay değildir ve filtre deliklerinden “düzenli” bir şekilde akar. Hız çok yüksek olduğunda, erimiş metal akışı katı kalıntıları “süpürür” ve bunları beraberinde götürebilir. En uygun akış hızı, üretim uygulamaları doğrultusunda belirlenmelidir.
Geleneksel çözümlerle karşılaştırıldığında, yeni filtrenin delikli plaka tasarımının homojenliği ve yapısal bütünlüğü, türbülansı önemli ölçüde azaltır ve sürüklenen havanın neden olduğu yeniden oksidasyonu büyük ölçüde önler. Aslında, kalıba neredeyse hiç kirlilik girmez; bu da yeniden işleme ihtiyacını azaltır, yüzey kalitesini artırır, hurda oranını düşürür ve nihayetinde kârlılığı artırır.
Alüminyum alaşımı eritme işlemi sırasında, kirlilik içeren hammadde ve dış ortamın etkisiyle metalik olmayan kalıntılar oluşacaktır. Döküm işlemi sırasında, metalin türbülansı, düşmesi ve sıçraması nedeniyle, geniş bir alandaki sıvı metalin hava ile teması sonucu oluşan oksit tabakası da erimiş alüminyuma karışır. Bu nedenle, hammadde temiz ve sıvı metal arıtılmış ve gazdan arındırılmış olsa da, eriyik içindeki ve akışından kaynaklanan ikincil cürufun daha da giderilmesi gerekir; bu durumda yeniden filtreleme etkisi oldukça önemlidir.
Prensip olarak, filtrenin kurulum konumu, filtrelenmiş alüminyum eriyiğinin kristalleştiriciye akmaması ve devrilmemesi sağlayacak şekilde olmalıdır. Hiyerarşik proses sistemi için, olukların işlevi nedeniyle akış plakasındaki sıvı yüzey tabakası süreklidir ve bir filtre yerleştirilmiştir. Konumun, iplik kristalleştirme cihazına çok yakın olması gerekmez.
İlgili yazılar:
 Erimiş Alüminyum Köpük Seramik Filtre
 Silikon Karbür Köpük Filtre – Alüminyum Döküm Endüstrisi
 Alüminyum Döküm Filtrasyonu
 Alüminyum Külçe Sürekli Dökümünde Argon ile Alüminyumun Gazdan Arındırılması
 Alüminyum Döküm İçin Alümina Seramik Köpük Filtre
 Alüminyum Döküm Filtresi Satışı
 Alüminyum eritme kaybı
 Alüminyum alaşımının eritilmesi sırasında sıcaklık kontrolü
 Erimiş Alüminyum Petek Filtre
 Alüminyumdan Döküm Seramik Filtre
 Erime Kaybı Olan Alümina Seramik Köpük Filtre
 Dökümhane Metal Köpük Filtresi
 Alüminyum eritme işlemi
 Alüminyum Döküm Filtrasyonu İçin Seramik Köpük Filtre
No Comments