8 de octubre Filtro de espuma porosa
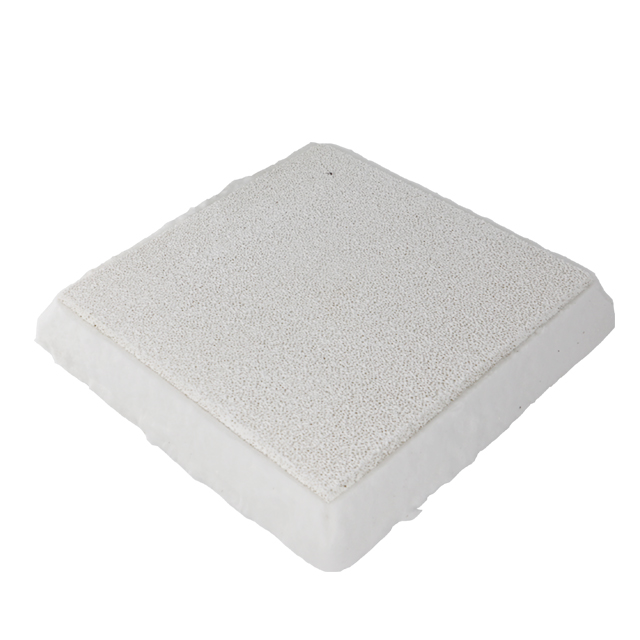
Filtro de espuma porosa
La pieza fundida del bastidor delantero de un motor a reacción, con un diámetro de 82 cm y una masa de 40 kg, está fabricada en aleación de aluminio (A 201) mediante fundición en arena.
En la fabricación de dichas piezas de fundición, en las que se utilizan rejillas de acero en el cuerpo de las mismas, se observó una cantidad significativa de inclusiones de escoria dispersas.
El uso de un filtro de espuma cerámica permitió eliminar por completo la aparición de estos defectos en estas piezas de fundición. Para la fabricación de esta pieza de fundición se utilizan cuatro conductos de alimentación y cuatro pares de filtros.
La cubierta de la caja de cambios de un helicóptero que pesa 13 kg (dimensiones totales: 25 x 35 x 10 cm) debe cumplir los requisitos establecidos para las piezas de fundición del grupo C (el grado más alto de calidad de las piezas de fundición para uso general). En dichas piezas de fundición no se permiten más de dos inclusiones extrañas detectadas mediante inspección radiográfica.
Utilizando la tecnología habitual, se fabricaron 300 piezas fundidas, de las cuales 75 (25%) fueron rechazadas; esta cifra (75) no incluye las piezas fundidas cuyos defectos superficiales se corrigieron. Tras instalar el filtro de espuma cerámica, se realizaron 155 piezas fundidas, de las cuales 154 resultaron aptas.
Se fabricó un soporte de 350 kg en moldes de arena a partir de la aleación 535. Las superficies mecanizadas no deben presentar ningún defecto.
Este requisito resulta difícil de cumplir en condiciones normales, ya que la aleación 535, al contener una cantidad significativa de magnesio, es propensa a la formación de inclusiones de óxido.
En las piezas de fundición normales, algunos defectos superficiales se eliminan mediante soldadura y el posterior esmerilado.
De cada cinco piezas fundidas obtenidas mediante tecnología convencional, solo dos resultaban aptas.
La instalación de dos filtros cerámicos de 10×10 permitió obtener piezas fundidas que no requerían soldadura para subsanar defectos superficiales.
El impulsor del compresor está fabricado en aleación A 201 mediante moldes de yeso. El peso de la pieza fundida es de 19 kg, el diámetro es de 4 cm y la altura es de 18 cm.
No se admiten defectos en las palas del impulsor. De las 125 piezas fundidas fabricadas con tecnología convencional, solo 96 resultaron aptas. Tras instalar filtros cerámicos en cada alimentador, se fundieron 155 piezas, de las cuales 154 resultaron aptas y 1 presentaba defectos (aunque no debidos a la presencia de inclusiones).
Se probó el uso de filtros de espuma cerámica en la fabricación de piezas de fundición de precisión (componentes para radares y aeronaves). En este caso, el filtro se fabricó como parte de un modelo de cera perdida.
Un detalle del radar: se fabricó una pieza de fundición en forma de caja, con un peso de 3 kg y unas dimensiones de 35 x 15 x 20 cm, a partir de la aleación A 356. Inicialmente, se fabricaron 200 piezas de fundición utilizando tecnología convencional (con tamices filtrantes). De ellas, 160 piezas (80%) resultaron aptas y 40 (20%) presentaban defectos. La instalación de filtros (5×5 cm) permitió eliminar por completo los defectos en las piezas de fundición.
La alta eficiencia de los filtros de espuma porosa, en comparación con los filtros de malla convencionales, se debe a su estructura de paredes múltiples.
El filtro de espuma porosa puede retener impurezas muy pequeñas (de unas 3 micras), mientras que, cuando se utilizan coladores, el tamaño de las impurezas viene determinado por el tamaño de la abertura de la malla (normalmente, al menos 1 250 micras).
Otra ventaja importante de los filtros cerámicos es el llenado uniforme de la cavidad del molde con metal líquido sin turbulencias (cuando se utilizan rejillas convencionales, suelen producirse movimientos turbulentos y chorros de metal en la cavidad del molde).
Artículos relacionados:
 Placa filtrante de espuma cerámica de alúmina
 Filtración de metal fundido mediante filtro de espuma cerámica
 ¿Por qué filtros de espuma cerámica?
 Espuma cerámica filtrante para aluminio fundido
 Cómo fabricar un filtro de espuma cerámica
 ¿Qué es un filtro de espuma cerámica?
 Filtro de espuma cerámica de alúmina de 10-60 ppi
Filtros de espuma de alúmina
 Filtro de espuma cerámica para fábricas de fundición destinado a mejorar la calidad de los productos de fundición
 Filtro de espuma cerámica de alúmina para fundición de aluminio
 Filtros de espuma de alúmina
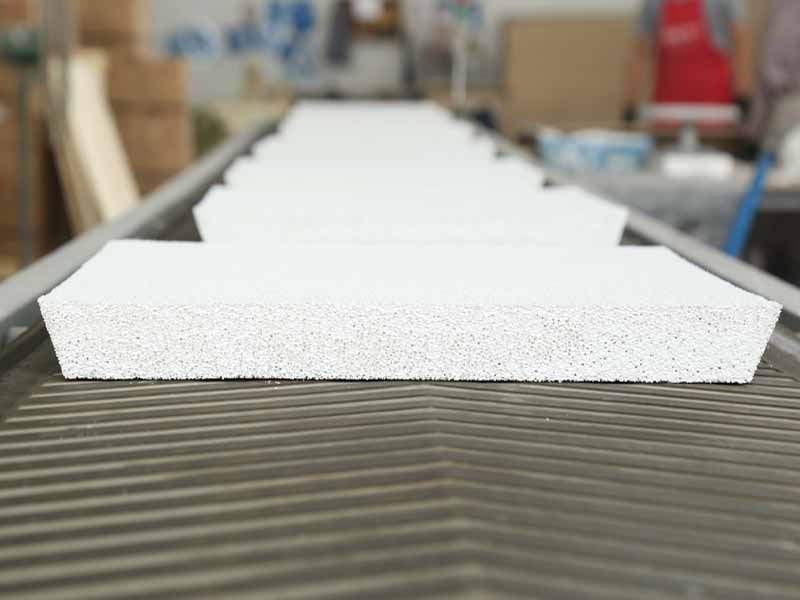 Filtro de espuma cerámica Cff
Los filtros de espuma cerámica PASARGAD garantizan una alta pureza en la fundición de aleaciones de aluminio
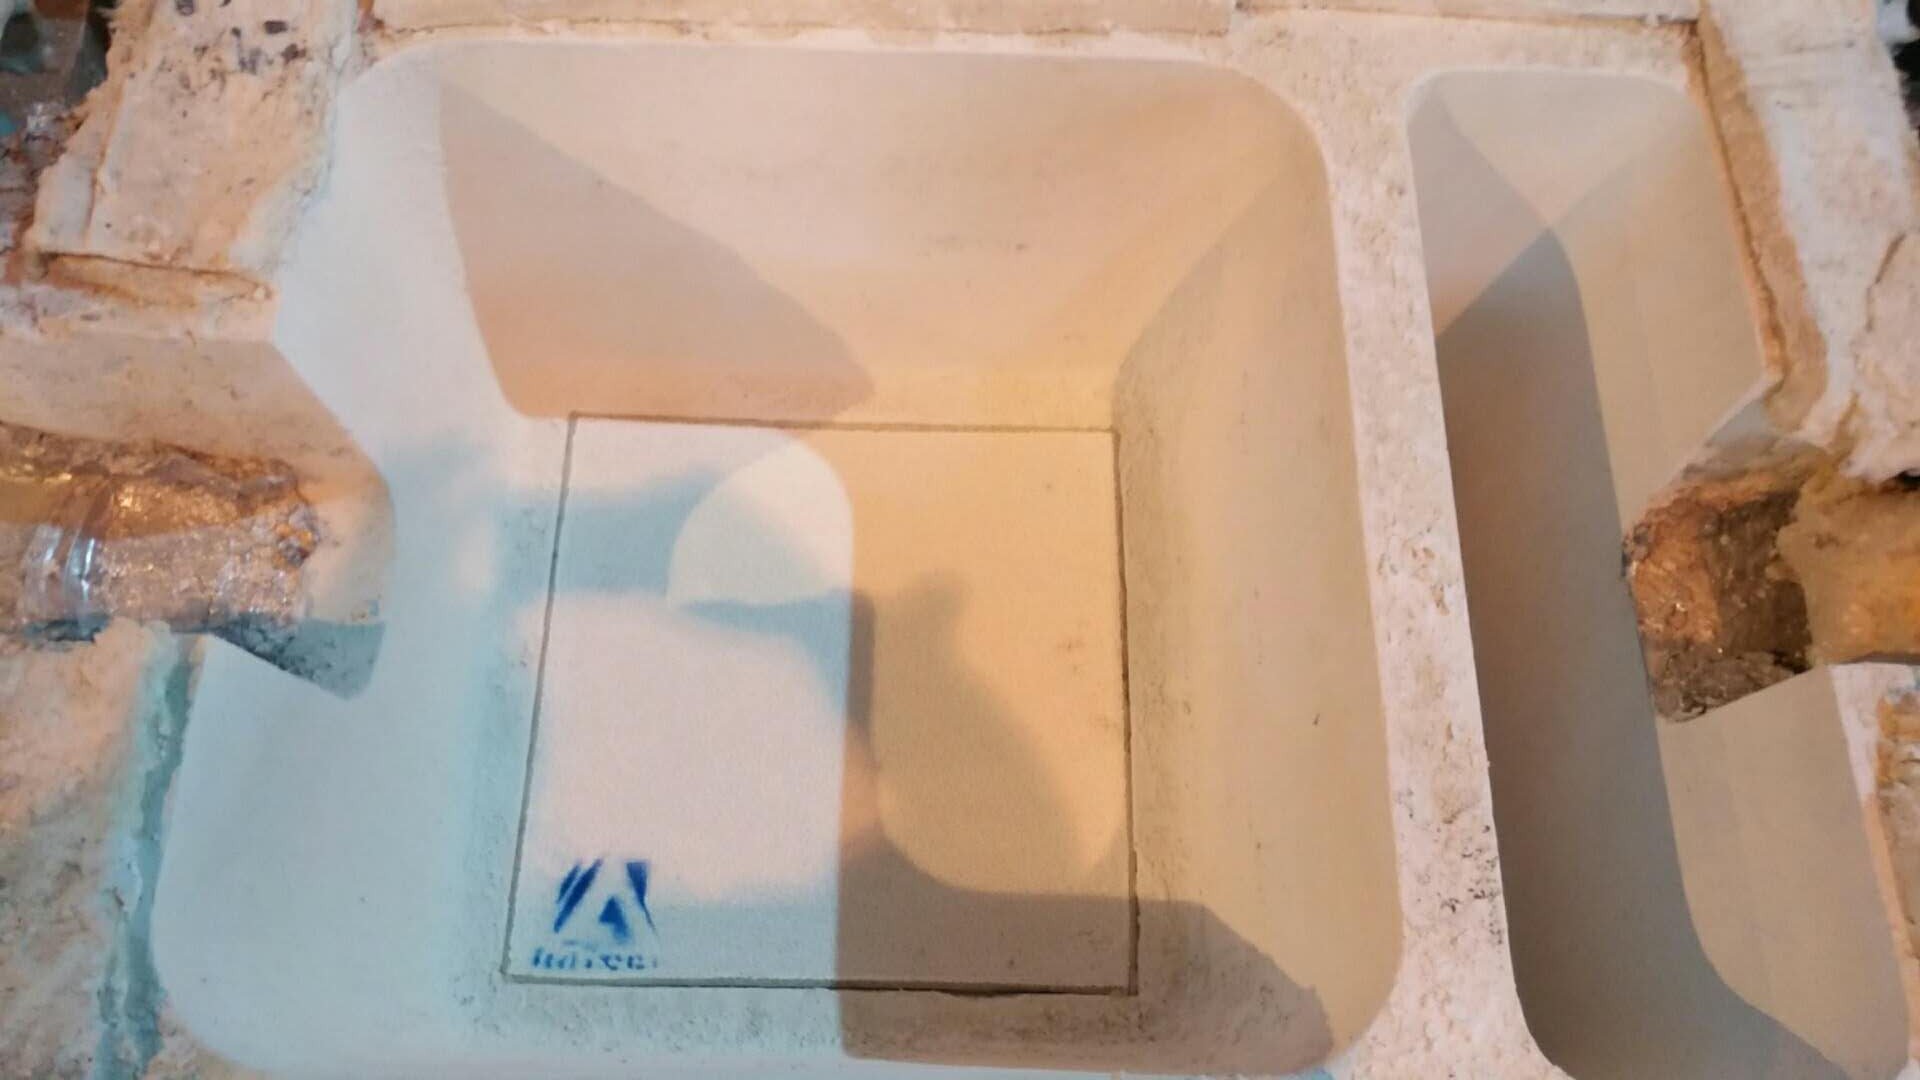 Filtro de espuma cerámica de Singapur
Sorry, the comment form is closed at this time.